Jakość i trwałość zgrzewania punktowego zależą od współdziałania prądu, czasu impulsu oraz siły docisku elektrod, a nie od pojedynczego ustawienia. Energia doprowadzona do miejsca styku tworzy jądro zgrzeiny, lecz jej rezultat zmieniają także materiał, grubość blach, liczba warstw oraz stan powierzchni i elektrod.
Jak prąd, czas zgrzewania i siła docisku wpływają na powstanie zgrzeiny
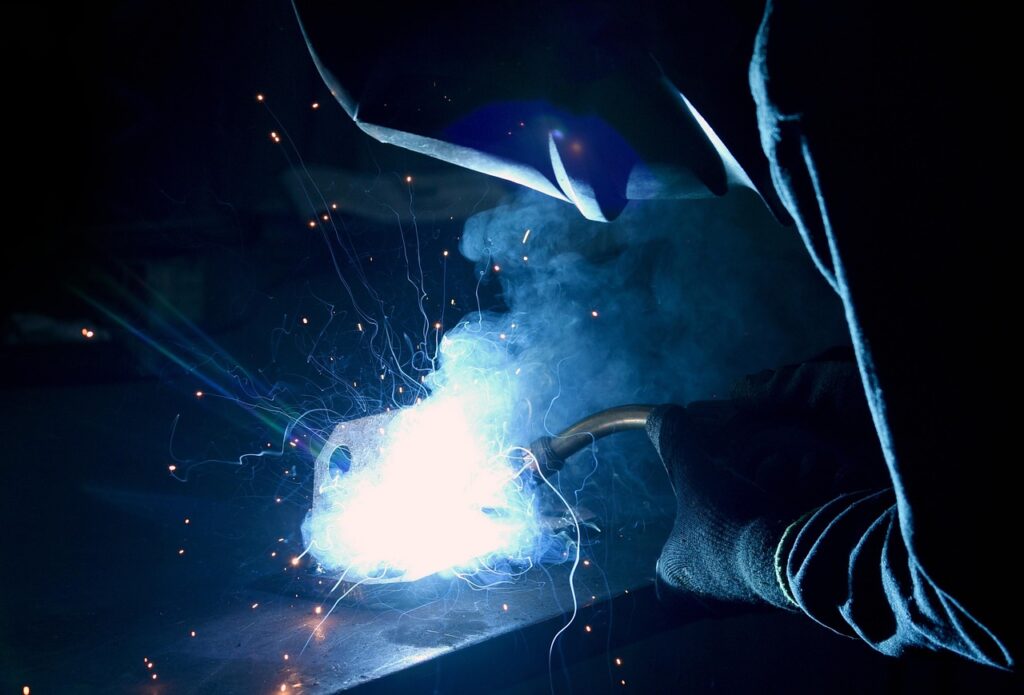
Zgrzewanie punktowe rozpoczyna się od ułożenia łączonych warstw między elektrodami i ich dociśnięcia. Następnie przez strefę styku przepływa prąd o dużym natężeniu, powodując miejscowe nagrzewanie i stopienie metalu. W ten sposób powstaje ciekłe jądro zgrzeiny, obejmujące sąsiadujące powierzchnie łączonych warstw.
Natężenie prądu wpływa na intensywność nagrzewania, a czas jego przepływu określa, jak długo energia jest dostarczana do połączenia. Parametry te działają wspólnie, dlatego zmiana jednego z nich zmienia warunki powstawania jądra zgrzeiny. Stopień nagrzania zależy również od materiału, geometrii elementów i układu elektrod.
Siła docisku utrzymuje warstwy w kontakcie podczas przepływu prądu. Elektrody dociskają elementy przed rozpoczęciem impulsu, a po jego wyłączeniu nadal utrzymują nacisk, gdy jądro zgrzeiny stygnie i krzepnie. Kolejność procesu obejmuje więc dociśnięcie, nagrzanie i stopienie metalu, zespolenie warstw oraz stygnięcie przy utrzymanym kontakcie elektrod.
Dobór parametrów do materiału, grubości blach i liczby łączonych warstw
Parametry zgrzewania dobiera się do całego układu połączenia, a nie wyłącznie do pojedynczej blachy. Znaczenie mają rodzaj materiału, grubość elementów, ich wzajemne ułożenie oraz liczba łączonych warstw. Czynniki te wpływają na dobór natężenia prądu, czasu impulsu i siły docisku, a także na wybór średnicy elektrody.
Inaczej planuje się proces dla stali niskowęglowej, stali nierdzewnej i aluminium. Aluminium wymaga szczególnie precyzyjnej kontroli oraz odpowiednio wysokiego natężenia prądu. Przy materiałach podatnych na hartowanie można stosować parametry miękkie, czyli niższe wartości poszczególnych nastaw i dłuższy czas przepływu prądu. Parametry sztywne, o większym natężeniu i docisku oraz krótszym czasie, stanowią odmienny kierunek ustawień, ale nie są uniwersalną receptą dla każdego materiału i układu.
Przed ustaleniem nastaw trzeba uwzględnić następujące czynniki:
- Rodzaj materiału – stal niskowęglowa, stal nierdzewna i aluminium wymagają odmiennych warunków natężenia prądu, czasu impulsu oraz docisku.
- Grubość elementów – możliwa grubość zgrzewanych blach zależy między innymi od mocy zgrzewarki i rodzaju materiału. Urządzenie musi mieć możliwość dostarczenia energii odpowiedniej dla danego układu.
- Liczba warstw – zgrzewanie punktowe może obejmować jednocześnie do trzech warstw, jeśli pozwalają na to warunki procesu. Większa liczba warstw utrudnia uzyskanie właściwego styku i powtarzalnego połączenia.
- Różnica grubości – znacznie różniące się elementy wymagają szczególnej oceny układu i możliwości urządzenia; nie powinno się traktować takiego połączenia tak samo jak blach o zbliżonej grubości.
- Średnica elektrody – powinna być dobrana do materiału, grubości i założonych parametrów, ponieważ wpływa na obszar oddziaływania procesu.
Przy dwóch warstwach cieńszy element zwykle znajduje się na górze, natomiast przy trzech warstwach cieńsza blacha jest umieszczana pomiędzy grubszymi. Dobór parametrów dotyczy więc nie tylko samego materiału, lecz także jego położenia w pakiecie.
Znaczenie elektrod i przygotowania powierzchni dla powtarzalnej jakości
Elektrody jednocześnie dociskają łączone elementy i przewodzą prąd do miejsca zgrzewania. Ich stan wpływa na jakość i trwałość zgrzeiny, dlatego zużycie lub zanieczyszczenie może zwiększać zmienność kolejnych połączeń.
Znaczenie mają średnica, jakość i stopień zużycia elektrody. Średnicę dobiera się zgodnie z materiałem, grubością elementów i przyjętymi nastawami. Elektrody należy regularnie kontrolować, a w razie zużycia wymienić, jeśli nie zapewniają już powtarzalnego docisku i przewodzenia prądu. Częstotliwość kontroli zależy od materiału oraz wyposażenia.
Powierzchnie w miejscu styku trzeba oczyścić z zanieczyszczeń i tlenków, aby poprawić jakość zgrzeiny i ograniczyć ryzyko wad. Przed rozpoczęciem pracy kontrola może obejmować:
- powierzchnię – sprawdzenie, czy miejsce zgrzewania jest oczyszczone;
- ustawienie elementów – ocenę, czy warstwy przylegają do siebie i znajdują się we właściwym położeniu;
- elektrody – kontrolę ich czystości, kształtu i oznak zużycia;
- docisk – sprawdzenie, czy kolejne cykle zapewniają powtarzalny kontakt elektrod z łączonymi elementami.
Taka sekwencja ułatwia odróżnienie problemów związanych z przygotowaniem powierzchni od tych wynikających ze stanu elektrod, zwłaszcza gdy jakość połączeń zaczyna się różnić mimo niezmienionych nastaw procesu.
Wpływ parametrów procesu na strefę wpływu ciepła, odkształcenia i wady zgrzeiny
Strefa wpływu ciepła w zgrzewaniu punktowym jest ograniczona wokół punktu zgrzewu, dlatego właściwie dobrane nastawy mogą ograniczać odkształcenia termiczne blach. Mały obszar nagrzania nie zapewnia jednak automatycznie wysokiej trwałości połączenia. Rezultat zależy również od materiału, stanu powierzchni i elektrod, a prąd, czas oraz docisk oddziałują na siebie wzajemnie.
Zbyt intensywne lub zbyt długie nagrzewanie może prowadzić do przepalenia, większych odkształceń, a w określonych warunkach także do pęknięć zgrzeiny. Niewystarczające nagrzanie albo nieprawidłowy docisk może z kolei skutkować niedogrzaniem i niedostatecznym zespoleniem warstw. Sam wygląd powierzchni nie zawsze pozwala jednoznacznie ocenić jakość połączenia. Widoczny punkt może wymagać obróbki wykończeniowej, ale jego estetyka nie zastępuje oceny poprawności zgrzeiny.
Przy analizie nieprawidłowości warto rozpatrywać objaw w połączeniu z całym cyklem procesu:
- przepalenie lub nadmierne ślady na powierzchni mogą wskazywać na zbyt intensywne oddziaływanie cieplne albo niewłaściwy docisk;
- brak prawidłowego zespolenia może wynikać z niedostatecznego nagrzania, zbyt krótkiego działania prądu lub nieodpowiedniego kontaktu elementów;
- odkształcenia blach można ograniczać przez właściwe nastawy, a w określonych zastosowaniach także przez krótkie cykle, których nie należy traktować jako rozwiązania uniwersalnego;
- pęknięcia zgrzeiny wymagają sprawdzenia nie tylko prądu i czasu, lecz także docisku, powierzchni oraz stanu elektrod.
Kontrola parametrów i stabilność jakości w produkcji seryjnej
Powtarzalność zgrzein w produkcji seryjnej wymaga kontroli kolejnych cykli, a nie tylko sprawdzenia pojedynczego punktu po zakończeniu pracy. Monitorować należy natężenie prądu, czas impulsu i siłę docisku, ponieważ odchylenia tych parametrów zmieniają warunki tworzenia połączenia. Kontroli wymagają także stan elektrod i przygotowanie powierzchni.
Monitoring jakości w czasie rzeczywistym pomaga wykrywać odchylenia podczas kolejnych cykli. Może obejmować śledzenie czasu impulsu, natężenia prądu i siły docisku. Jest narzędziem kontroli: ułatwia reakcję na nieprawidłowości, ale nie zastępuje oceny materiału, elektrod ani przygotowania elementów. Sama rejestracja danych nie zapewnia jakości, jeśli wartości nie są analizowane i odnoszone do rzeczywistych wyników procesu.
- Parametry elektryczne i mechaniczne należy kontrolować w kolejnych cyklach, aby odchylenia nie pozostawały niezauważone.
- Elektrody wymagają obserwacji pod kątem zużycia oraz wymiany, gdy ich stan powoduje zmienność warunków zgrzewania.
- Przygotowanie elementów pozostaje częścią kontroli także na stanowisku o wysokim stopniu automatyzacji.
- Stanowiska zmechanizowane i zrobotyzowane wspierają powtarzalność ruchów, krótkie cykle i stałe warunki pracy, zwiększając powtarzalność oraz szybkość produkcji seryjnej.
Automatyzacja zgrzewania może ograniczyć wpływ zmienności ruchów operatora i ułatwić utrzymanie założonego przebiegu cyklu. Nie eliminuje jednak potrzeby nadzorowania procesu, w tym kontroli materiału, elektrod i parametrów.
Możliwości i ograniczenia zgrzewania punktowego
Zgrzewanie garbowe łączy elementy metalowe przez miejscowe nagrzanie prądem i docisk, bez dodatkowego materiału spajającego. Metoda jest przydatna szczególnie przy cienkich blachach i w produkcji seryjnej. Stosuje się ją między innymi w motoryzacji, produkcji AGD, lotnictwie oraz wybranych konstrukcjach metalowych.
O przydatności rozwiązania decydują przede wszystkim materiał, grubość i geometria elementów oraz możliwość doprowadzenia elektrod. Najważniejsze możliwości i ograniczenia obejmują:
- Łączenie cienkich elementów – metoda nadaje się głównie do cienkich blach, a możliwa grubość zależy od mocy zgrzewarki i rodzaju materiału.
- Brak dodatkowego spoiwa – połączenie powstaje w miejscu styku łączonych elementów.
- Przydatność w produkcji seryjnej – zgrzewanie punktowe może obsługiwać powtarzalne operacje w wielu gałęziach przemysłu, jeśli rozwiązanie zostanie dopasowane do materiału i geometrii.
- Ograniczony dostęp elektrod – elektrody muszą fizycznie dosięgnąć łączonych elementów, dlatego trudno dostępne miejsca mogą wykluczać tę metodę.
- Widoczność punktów – punkty zgrzewane pozostają związane z miejscem przyłożenia elektrod, co może mieć znaczenie przy wymaganiach dotyczących wyglądu powierzchni.
- Zużycie elektrod – przy większej liczbie cykli ich zużycie może zmieniać warunki wykonywania kolejnych zgrzein.
Ręczne zgrzewarki punktowe wykorzystuje się także do lokalnych napraw karoserii. W takim zastosowaniu nadal trzeba uwzględnić dostęp elektrod, materiał i geometrię naprawianego miejsca. Ostateczna ocena przydatności metody zależy więc od warunków konkretnego połączenia oraz wymaganej jakości.